

Nel settore delle fusioni di precisione, ho visto in prima persona quanto sia fondamentale comprendere i dettagli del processo di fusione. Un fattore che spesso viene trascurato ma che gioca un ruolo enorme nella qualità delle fusioni di precisione è la temperatura dello stampo. Allora, qual è esattamente la relazione tra la temperatura dello stampo e la qualità dei getti di precisione? Immergiamoci dentro.
Le basi delle fusioni di precisione
Prima di tutto, lascia che ti dia una breve panoramica sulle fusioni di precisione. In qualità di fornitore di fusioni di precisione, mi occupo di tutti i tipi di settori, da quello aerospaziale a quello automobilistico, dove la richiesta di parti complesse e di alta qualità è alle stelle. La fusione di precisione, nota anche come fusione a cera persa, è un processo di produzione che ci consente di creare parti complesse e dettagliate con un'eccellente precisione dimensionale.
Il processo prevede la creazione di un modello in cera della parte desiderata, rivestendolo con un guscio di ceramica, sciogliendo la cera e quindi versando il metallo fuso nello stampo in ceramica. Una volta che il metallo si raffredda e si solidifica, il guscio ceramico viene rotto, rivelando la fusione finita.
Comprendere la temperatura dello stampo
La temperatura dello stampo è la temperatura dello stampo in cui viene versato il metallo fuso. È un parametro vitale che può influenzare in modo significativo la qualità dei getti. Esistono diversi modi per controllare la temperatura dello stampo, ad esempio utilizzando sistemi di preriscaldamento o canali di raffreddamento all'interno dello stampo.
Effetti della temperatura dello stampo sulla qualità della fusione
Precisione dimensionale
Uno degli aspetti chiave delle fusioni di precisione è l'accuratezza dimensionale. Quando la temperatura dello stampo è troppo bassa, il metallo fuso si raffredderà rapidamente non appena entra nello stampo. Questo rapido raffreddamento può causare la solidificazione del metallo in modo non uniforme, con conseguente restringimento e deformazione della fusione. Ad esempio, nei componenti aerospaziali comeBulloni per aerei in titanio, anche la minima deviazione dimensionale può portare a seri problemi di prestazioni. D'altra parte, se la temperatura dello stampo è troppo elevata, il metallo potrebbe impiegare più tempo a solidificarsi e vi sarà una maggiore possibilità che la fusione si deformi a causa dell'esposizione prolungata al calore.
Finitura superficiale
Anche la temperatura dello stampo ha un grande impatto sulla finitura superficiale dei getti. Una temperatura dello stampo più bassa può provocare una finitura superficiale ruvida perché il rapido raffreddamento può far sì che il metallo formi irregolarità mentre si solidifica. Al contrario, una temperatura dello stampo più elevata e adeguatamente controllata consente al metallo fuso di fluire in modo più fluido e riempire completamente le cavità dello stampo, ottenendo una finitura superficiale più liscia. Una buona finitura superficiale è particolarmente importante per parti comeDissipatori di calore in alluminio anodizzato, dove l'efficienza del trasferimento di calore può essere influenzata dalla rugosità superficiale.
Proprietà meccaniche
Le proprietà meccaniche dei getti, come resistenza, durezza e duttilità, sono strettamente correlate alla temperatura dello stampo. Una temperatura dello stampo più bassa può portare a una struttura a grana più fine nel getto, che può aumentare la durezza e la resistenza ma diminuire la duttilità. Al contrario, una temperatura più elevata dello stampo può favorire una struttura a grana più grossa, riducendo potenzialmente la resistenza ma aumentando la duttilità. A seconda dell'applicazione del pezzo, dobbiamo trovare il giusto equilibrio per ottenere le proprietà meccaniche desiderate. Ad esempio, perDadi di bloccaggio con inserto in nylon, per garantire la corretta funzionalità è necessario un certo livello di resistenza e duttilità.
Porosità e difetti
La temperatura dello stampo può anche influenzare la formazione di porosità e altri difetti nei getti. Quando la temperatura dello stampo è troppo bassa, il metallo fuso potrebbe non fluire liberamente e le bolle d'aria potrebbero rimanere intrappolate nella fusione, causando porosità. Inoltre, lo stress termico causato dal raffreddamento rapido può provocare crepe e altri difetti. Mantenendo una temperatura dello stampo adeguata, possiamo ridurre la probabilità che si verifichino questi problemi e produrre getti di alta qualità con meno difetti.
Trovare la temperatura ottimale dello stampo
Quindi, come troviamo la temperatura ottimale dello stampo per una particolare fusione? Beh, non è una soluzione valida per tutti. È necessario considerare diversi fattori, tra cui il tipo di metallo da colare, la complessità del pezzo e i requisiti specifici dell'applicazione.
Ad esempio, metalli diversi hanno punti di fusione e caratteristiche di raffreddamento diversi. Le leghe di alluminio hanno generalmente punti di fusione più bassi rispetto agli acciai, quindi i requisiti di temperatura dello stampo per i getti di alluminio saranno diversi. Anche la complessità della parte conta. Le parti con pareti sottili o caratteristiche complesse potrebbero richiedere una temperatura dello stampo più elevata per garantire il corretto riempimento delle cavità dello stampo.
Spesso ci basiamo su una combinazione di conoscenze teoriche, esperienze passate e metodi di prova ed errore per determinare la migliore temperatura dello stampo. A volte utilizziamo simulazioni al computer per prevedere il comportamento del metallo fuso nello stampo a diverse temperature, il che può farci risparmiare molto tempo e risorse.
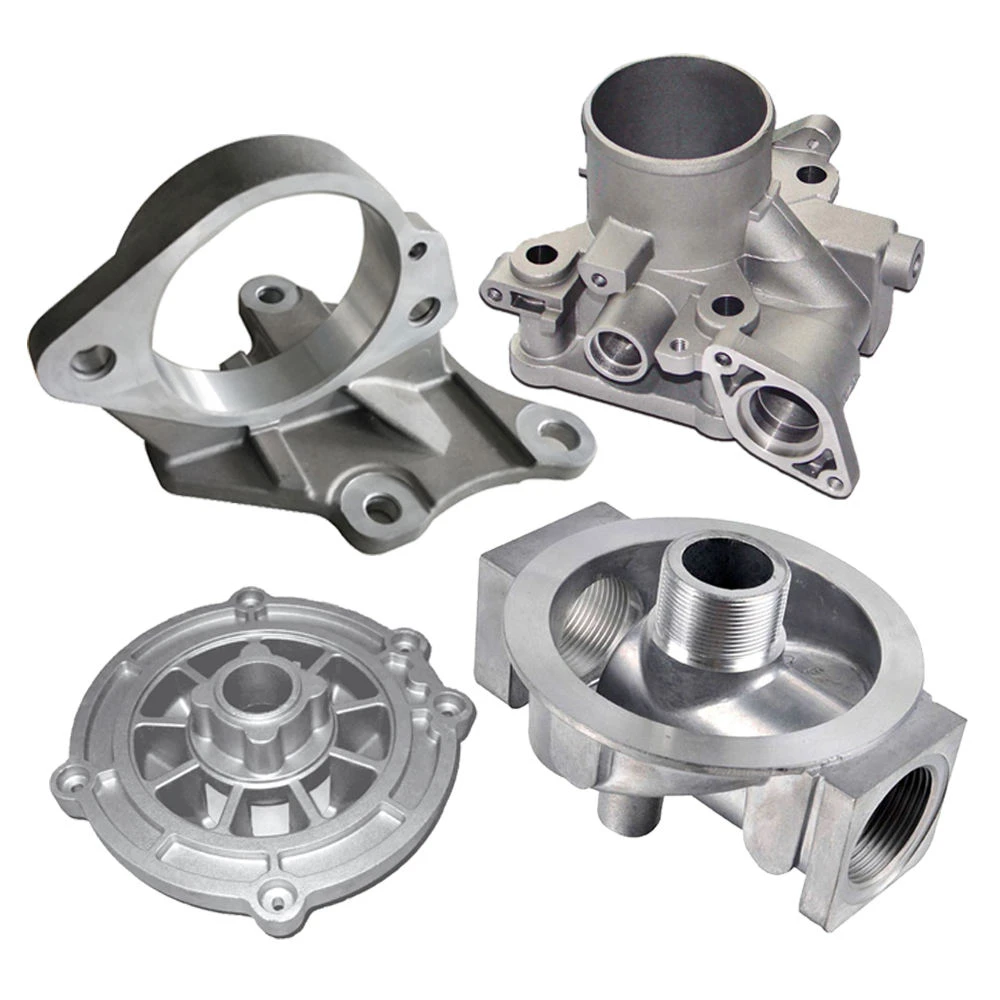

Esempi del mondo reale
Nella mia esperienza come fornitore di getti di precisione, ho riscontrato numerose situazioni in cui la temperatura dello stampo aveva un impatto significativo sulla qualità dei getti. Un tempo stavamo producendo un lotto di componenti aerospaziali piccoli e complessi. Inizialmente abbiamo impostato la temperatura dello stampo un po’ troppo bassa. Le fusioni presentavano un ritiro visibile e una finitura superficiale ruvida. Dopo aver regolato la temperatura dello stampo in base alle nostre conoscenze e alcuni cicli di prova, siamo stati in grado di produrre parti che soddisfacevano i severi requisiti dimensionali e di finitura superficiale del cliente.
Un altro esempio è stato quando stavamo lavorando su una produzione su larga scala di parti di motori automobilistici. La temperatura inadeguata dello stampo ha portato a un elevato tasso di porosità nei getti, che ha influito sulle prestazioni e sulla durata delle parti. Ottimizzando attentamente la temperatura dello stampo e implementando migliori misure di controllo della temperatura, siamo stati in grado di ridurre la porosità e migliorare la qualità complessiva dei getti.
Perché questo è importante per la tua azienda
Se operi nel mercato delle fusioni di precisione, è fondamentale comprendere la relazione tra la temperatura dello stampo e la qualità della fusione. Le fusioni di alta qualità significano prestazioni migliori, durata di vita più lunga e meno problemi di produzione su tutta la linea. Scegliendo un fornitore di fusioni di precisione che comprende l'importanza del controllo della temperatura dello stampo, puoi assicurarti di ottenere parti che soddisfano esattamente le tue specifiche.
Parliamo
Se sei interessato a saperne di più sulle fusioni di precisione o hai in mente un progetto specifico, mi piacerebbe parlare con te. Se ne hai bisognoDissipatori di calore in alluminio anodizzato,Dadi di bloccaggio con inserto in nylon, OBulloni per aerei in titanio, sono qui per aiutarti. Mettiti in contatto con me e possiamo iniziare a discutere su come possiamo lavorare insieme per dare vita alle tue esigenze di fusione di precisione.
Riferimenti
- Campbell, J. (2003). Getti. Butterworth-Heinemann.
- Davis, JR (a cura di). (2008). Alluminio e leghe di alluminio. ASM Internazionale.
- Kalpakjian, S. e Schmid, SR (2013). Ingegneria e tecnologia della produzione. Pearson.